Room 102, Building 13, Area A, Wanyang Zhongchuang Park, Ganyao Town, Jiashan County, Zhejiang China.
Balita
Home / Balita / Balita sa industriya / Proseso ng Cold Heading: Paano Nagiging Precision Fastener ang Wire sa Ilang Segundo
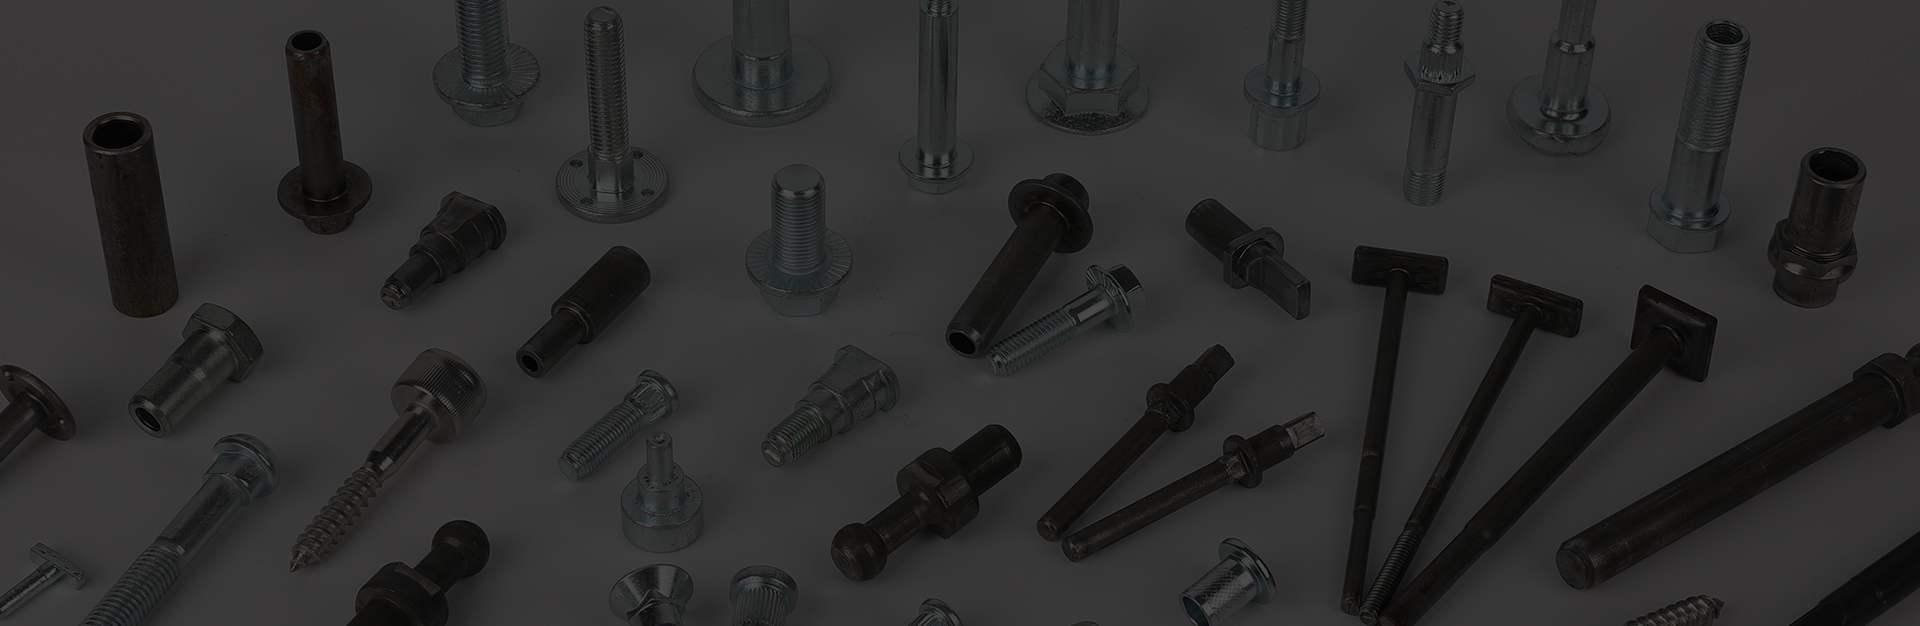
Kung ang isang fastener quotation ay babalik sa isang fraction ng isang machining price, ang pagkakaiba ay halos palaging ang malamig na proseso ng heading. Ang isang multi-station na malamig na header ay humihila ng nakapulupot na kawad, naggugupit ng isang slug na eksakto sa tamang volume, at pinataob ito sa hugis sa loob ng mga closed dies sa temperatura ng silid, kadalasan sa 100 hanggang 400 piraso bawat minuto na halos walang scrap.
Iyon ang maikling sagot, at ipinapaliwanag nito ang tatlong bagay na pinapahalagahan ng mga mamimili: ang materyal na ani ay nananatiling malapit sa 100 porsyento, ang lakas ng pagkapagod ay tumataas dahil ang daloy ng butil ay sumusunod sa bahagi sa halip na maputol ito, at ang halaga ng yunit ay bumagsak kapag ang tooling ay na-amortize. Ang mas mahirap na mga tanong ay mas makitid. Ilang suntok ang kailangan ng isang ibinigay na geometry? Gaano karaming deformation ang aabutin ng wire bago ito mag-crack? Aling mga pagpapaubaya ang maaaring gaganapin nang walang pangalawang operasyon?
Ang malamig na header ay hindi isang pindutin. Ito ay isang hanay ng mga operasyon na nakumpleto sa loob ng isang segundo, at ang bawat hakbang ay naghahanda ng metal para sa susunod. Ang sequence sa ibaba ay tipikal para sa isang three-die, four-blow machine na nagpapatakbo ng hex bolt mula 5.5 mm hanggang 8 mm na low-carbon wire.
Ang wire ay umaalis sa coil, dumadaan sa mga straightening roll, at hinihila pasulong ng mga feed roll na sumusukat sa eksaktong haba ng slug. Ang isang cut-off na kutsilyo pagkatapos ay gupitin ang wire laban sa isang cut-off die. Ang gupit na mukha na iyon ay higit na mahalaga kaysa sa hitsura nito: ang isang anggulo o burred na hiwa ay nagiging isang lap o isang tiklop pagkatapos ng tatlong suntok, at walang pagtatapos na operasyon ang mag-aalis nito pagkatapos.
Ang unang suntok ay kuwadrado ang slug at pre-hugis ito sa isang diameter na uupo sa susunod na mamatay nang walang buckling. Ang pangalawang suntok ay nagpapahina sa ulo at binabawasan ang shank sa pamamagitan ng pagpilit. Ang ikatlong suntok ay tinatapos ang ulo, washer face, at chamfer. Ang mga bahagi na may mahabang shank sa ilalim ng malaking ulo, tulad ng mga stepped shoulder bolts at T-head bolts, ay karaniwang nangangailangan ng mga karagdagang istasyon dahil ang bawat suntok ay maaari lamang ilipat ang napakaraming metal nang sabay-sabay.
Ang mga solidong bahagi ay pinuputol upang alisin ang flash; ang mga guwang na bahagi ay tinutusok ng suntok na nagtutulak ng slug palabas ng shank. Ang mga sinulid ay iginugulong sa pagitan ng patag o cylindrical dies, na nagpapalipat-lipat ng metal sa halip na putulin ito at iniiwan ang butil na patuloy na umaagos sa mga ugat ng sinulid.
Ang pag-machine ng bolt mula sa bar stock ay pumuputol sa butil. Ang bawat ugat ng sinulid at bawat fillet ay nagtatapos sa mga hibla ng metal na tumatakbo sa daanan ng stress, na kung saan eksakto kung saan nagsisimula ang mga bitak sa pagkapagod. Ang malamig na heading ay kabaligtaran: ang mga hibla ay yumuko sa paligid ng head-to-shank fillet at tumatakbo parallel sa shank, kaya ang isang bitak ay kailangang tumawid sa butil sa halip na sundin ito.
Ang malamig na pagtatrabaho ay nagpapataas din ng lakas. Ang mga low-carbon at boron na bakal tulad ng 10B21 ay nagpapatigas nang sapat na ang nabuong bolt ay umabot sa grade 8.8 pagkatapos ng pagsusubo at pag-temperatura, at ang austenitic na hindi kinakalawang gaya ng 304 ay nakakakuha ng masusukat na lakas ng ani mula lamang sa pagpapapangit. Iyon din ang dahilan kung bakit pinahihintulutan ng mga rolled thread ang mas mataas na preload kaysa sa mga cut thread na may parehong nominal na laki. Ang geometry ng thread ay mas malakas, hindi lamang mas makinis.
Ang bawat materyal ay may limitasyon sa kung gaano kalayo ito maitulak sa isang suntok. Bilang isang tuntunin ng hinlalaki, ang isang hindi sinusuportahang shank ay maaaring masira sa humigit-kumulang 2.5 beses sa orihinal na diameter nito bago ito buckle; ang pagsuporta sa shank sa loob ng isang die ay nagpapataas ng kisameng iyon ngunit nagdaragdag ng kagamitan at gastos. Lumagpas sa limitasyon at mahuhulaan ang pagkabigo: mga bitak ng chevron sa loob ng shank sa panahon ng backward extrusion, mga lap kung saan natitiklop ang panlabas na ibabaw sa sarili nito, o mga shear crack na tumatakbo mula sa sheared end ng slug.
Ang pagpapadulas ay ang iba pang mahirap na limitasyon. Ang carbon steel ay karaniwang pinahiran ng pospeyt at sinabon kaya ang patong ay nagdadala ng pampadulas sa die sa ilalim ng presyon. Hindi tinatanggap ng stainless steel ang coating na iyon nang maayos at nangangailangan ng oxalate o chlorinated lubricants, na mas mabagal at mas mahal. Malinis na nabubuo ang aluminyo ngunit mabilis na umuusok. Kapag ang isang bahagi ay inilarawan bilang imposible sa malamig na ulo, ang sanhi ay karaniwang isa sa tatlong bagay: masyadong maraming pagpapapangit sa isang istasyon, ang maling carrier ng pampadulas, o wire na may hindi pantay na diameter mula sa gilingan.
Ang mga guwang na bahagi ay nakaupo mismo sa gilid ng sobreng iyon. Binubuo ng backward extrusion ang bore habang ang diameter sa labas ay nakakulong sa die, pagkatapos ay tumagos ang isang suntok sa natitirang web, na nag-iiwan ng walang putol na pader.
 Customized Hollow Flange Bolt para sa Oil Pipe Connections Hollow flange bolt para sa mga koneksyon ng oil pipe, na angkop sa cold-headed production, na inaalok sa M12 x 55 mm na carbon steel na may nako-customize na laki, grado, at tapusin. Tingnan ang Produkto →
Ang malamig na heading ay mura bawat bahagi at mahal bawat setup. Ang tooling para sa isang bahagi ay maaaring tumakbo mula sa ilang libo hanggang higit sa sampung libong dolyar depende sa bilang ng mga dies, carbide insert, at kung kailangan ng piercing o trimming station. Ang gastos na iyon ay may katuturan lamang kapag ito ay kumakalat sa isang production run, kung kaya't ang proseso ay nangingibabaw sa dami sa sampu-sampung libo at natalo sa machining sa dami ng daan-daan.
| Ruta | Materyal na ani | Karaniwang output | Epekto sa lakas | Gastos sa kagamitan |
|---|---|---|---|---|
| Malamig na heading | 95-99 porsyento | 100-400 piraso bawat minuto | Tumataas sa pamamagitan ng daloy ng butil at pagpapatigas ng trabaho | Mataas, amortized sa dami |
| Screw machining | 50-70 porsyento | 10-60 piraso bawat minuto | Neutral, o nabawasan sa mga ugat ng sinulid | Mababa |
| Hot forging | 85-95 porsyento | 30-90 piraso bawat minuto | Neutral, nangangailangan ng paggamot sa init sa ibang pagkakataon | Katamtaman hanggang mataas |
Ang mga eksaktong numero ay gumagalaw na may bahaging laki at grado, ngunit ang pattern ay nananatili. Kung ang malamig na heading ay nawala sa papel ay karaniwang isang bahagi na nangangailangan ng pangalawang machining pa rin: isang masikip na cross-hole, isang milled flat, o isang bore tolerance na hindi kayang hawakan ng die. Ang mga tampok na iyon ay mas mura upang idagdag pagkatapos mabuo kaysa sa puwersahin sa mamatay.
Karamihan sa mga argumento sa pagitan ng mamimili at supplier ay nagbabalik sa isang guhit na hindi nagsasaad kung ano talaga ang mahalaga. Ang isang magagamit na pagguhit ng malamig na heading ay karaniwang naglalagay ng mga sumusunod:
Sa palapag ng produksyon, ang inspeksyon ay sumusunod sa parehong lohika. Ang mga unang sample ay sinusuri para sa taas ng ulo, diameter ng shank, at pagsukat ng sinulid. Ang mga in-process na pagsusuri ay nakakakuha ng die wear bago ito mawala sa tolerance. Ang panghuling visual pass ay naghahanap ng mga lap, bitak, at underfilled na ulo. Para sa mga bahaging kritikal sa kaligtasan, ang pagtukoy ng crack at hardness testing pagkatapos ng heat treatment ay karaniwan sa halip na opsyonal.
Dahil ang tooling at proseso ay mahigpit na pinagsama, ang kontrol ng isang supplier sa sarili nitong dies ay mahalaga gaya ng mismong makina. Ang isang manufacturer na pumutol ng sarili nitong tooling at nagpapatakbo ng mga header sa loob ng bahay ay maaaring mag-adjust ng sunud-sunod na suntok kapag marami ang nagsimulang mag-crack, sa halip na ipadala ang problema pabalik sa isang third party. Iyan ang praktikal na dahilan upang tingnan background ng pabrika bago ang price sheet. Ang mga istasyon ng mamatay, imbentaryo ng wire, at mga kasosyo sa paggamot sa init ay lalabas lahat sa mga unang linggo ng produksyon.
Para sa mga hindi karaniwang geometries, ang pag-uusap ay dapat magsimula sa pagguhit at sa aplikasyon sa halip na isang numero ng katalogo. Pag-unlad ng custom na fastener pinakamahusay na gumagana kapag alam ng tagapagtustos ang landas ng pagkarga, ang materyal sa pagsasama, at ang metalikang kuwintas ng pagpupulong, dahil ang mga detalyeng iyon ang nagpapasya sa grado ng kawad, ang bilang ng mga suntok, at ang patong.
Ang pagpili ng grado ay sumusunod sa parehong panuntunan. Ang mga bahagi na makakakita ng mataas na preload o vibration, kabilang ang photovoltaic mounting hardware, chassis bracket, at pressure fitting, ay karaniwang nagbibigay-katwiran sa boron o alloy steel na na-quench at na-temper pagkatapos mabuo, na may coating na tumutugma sa kapaligiran.
 Grade 12.9 Zinc Plated Countersunk Square Neck Plow Bolt High-strength countersunk square-neck plow bolt para sa photovoltaic fastening, na nakalista bilang M12 x 45 mm na may zinc plating at custom na laki, grado, at mga opsyon sa pagtatapos. Tingnan ang Produkto →
Ang malamig na heading ay nagbibigay ng reward sa mga mamimili na nauunawaan kung saan ito gumagana at kung saan ito tumitigil. Tukuyin ang grado ng wire, panatilihing makatotohanan ang mga kritikal na pagpapaubaya, at paghiwalayin ang mga tampok na dapat mabuo mula sa mga maaaring i-machine pagkatapos. Gawin iyan, at ang proseso ay naghahatid ng kung ano ang ipinangako nito: malapit sa zero na scrap, mas matibay na bahagi, at mga gastos sa yunit na hindi matutumbasan ng machining sa dami.
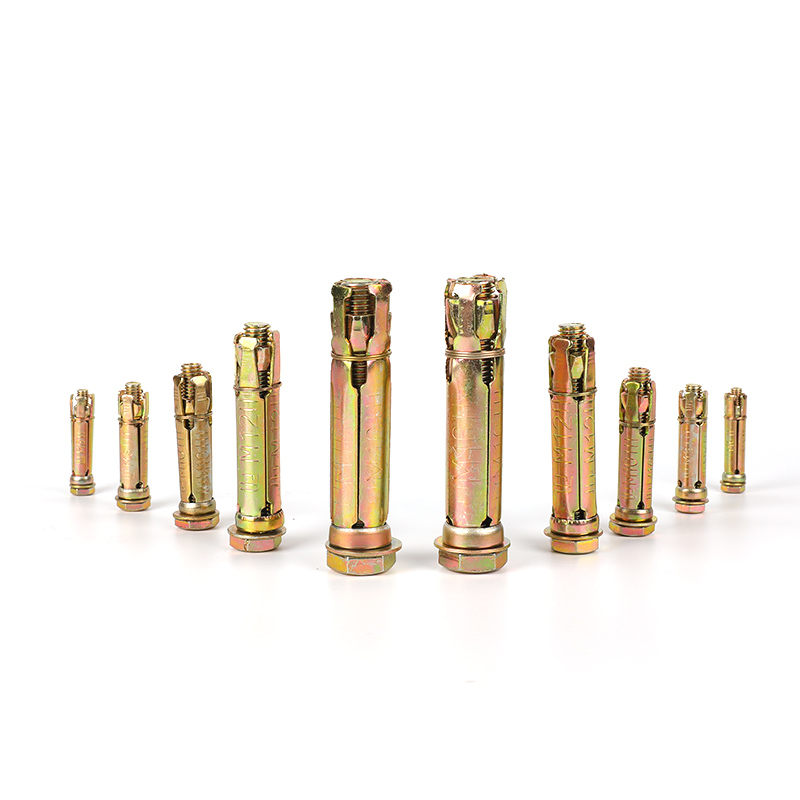
Ang pag -aayos ng mga anchorbolts ay may kasamang bolts, washers, nuts at 4pcs cylindrical na mga kalasag. Sa pamamagitan ng paghigpit ng mga bolts...
Tingnan ang mga detalye $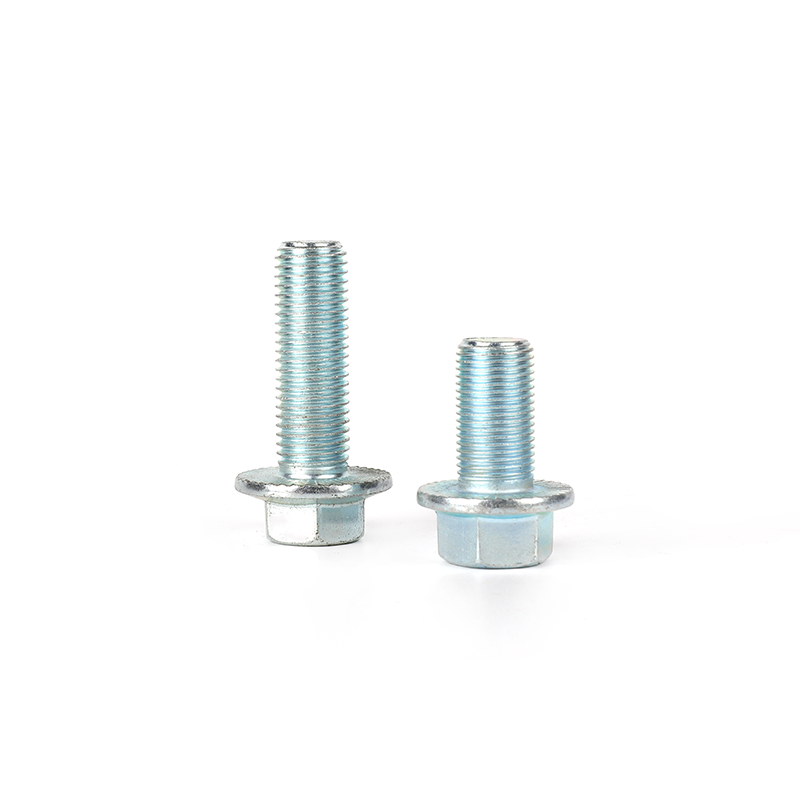
Ang mga flange bolts ay espesyal na ginagamit upang mahigpit na ikonekta ang mga tubo at mga sangkap na may mga flanges. Gumagawa kami ng mga flang...
Tingnan ang mga detalye $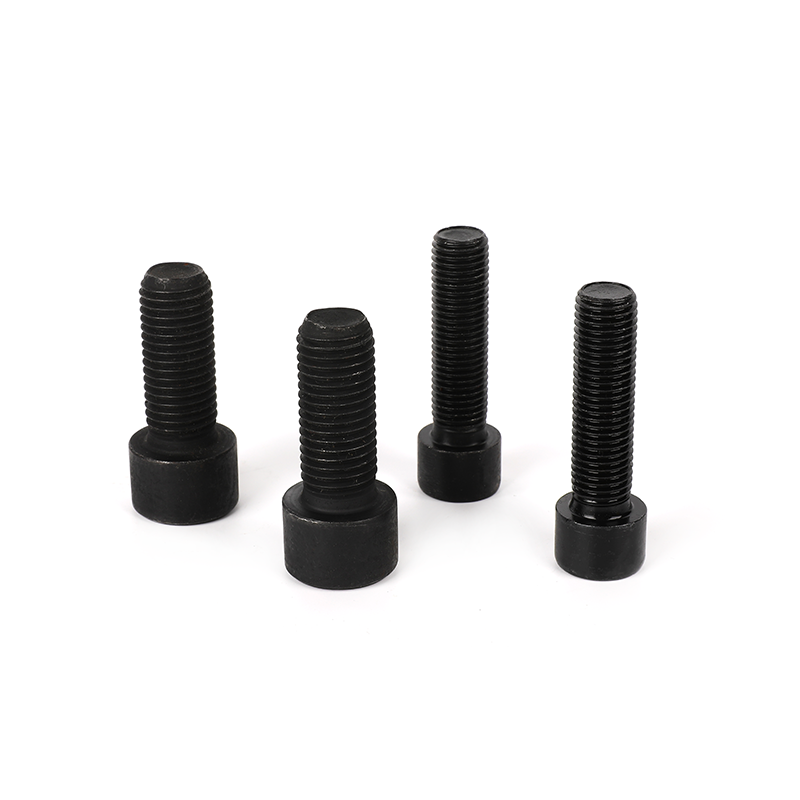
Ang grade 8.8 itim na oxide full-thread hexagon socket bolts ay may panloob na disenyo ng hex at kailangang magamit gamit ang isang wrench na may u...
Tingnan ang mga detalye $
Ang grade 8.8 Black Oxide Full-thread Hexagon Bolts ay isang pangkaraniwang fastener at nangangailangan ng isang wrench o hex wrench upang higpitan...
Tingnan ang mga detalye $
Ang produktong ito ay gawa sa de-kalidad na carbon steel at sumailalim sa isang mahigpit na proseso ng paggamot sa init. Ito ay may mataas na lakas...
Tingnan ang mga detalye $
Ang 304 hindi kinakalawang na asero na plain full-thread hexagon bolt na ito ay isang uri ng mga fastener na gawa sa de-kalidad na hindi kinakalawa...
Tingnan ang mga detalye $
Ang plain round flat head weld balikat na bolt na ito ay isang fastener na angkop para sa iba't ibang mga aplikasyon ng hinang. Ang flat head ...
Tingnan ang mga detalye $
Ang grade 12.9 zinc plated counterunk head square leeg na araro ng bolt ay may mga pakinabang ng mataas na katumpakan, mataas na operability, mataa...
Tingnan ang mga detalye $
Room 102, Building 13, Area A, Wanyang Zhongchuang Park, Ganyao Town, Jiashan County, Zhejiang China.
+86-17858810290
+86-573-84648787
Mabilis na mga link
produkto
mobile
